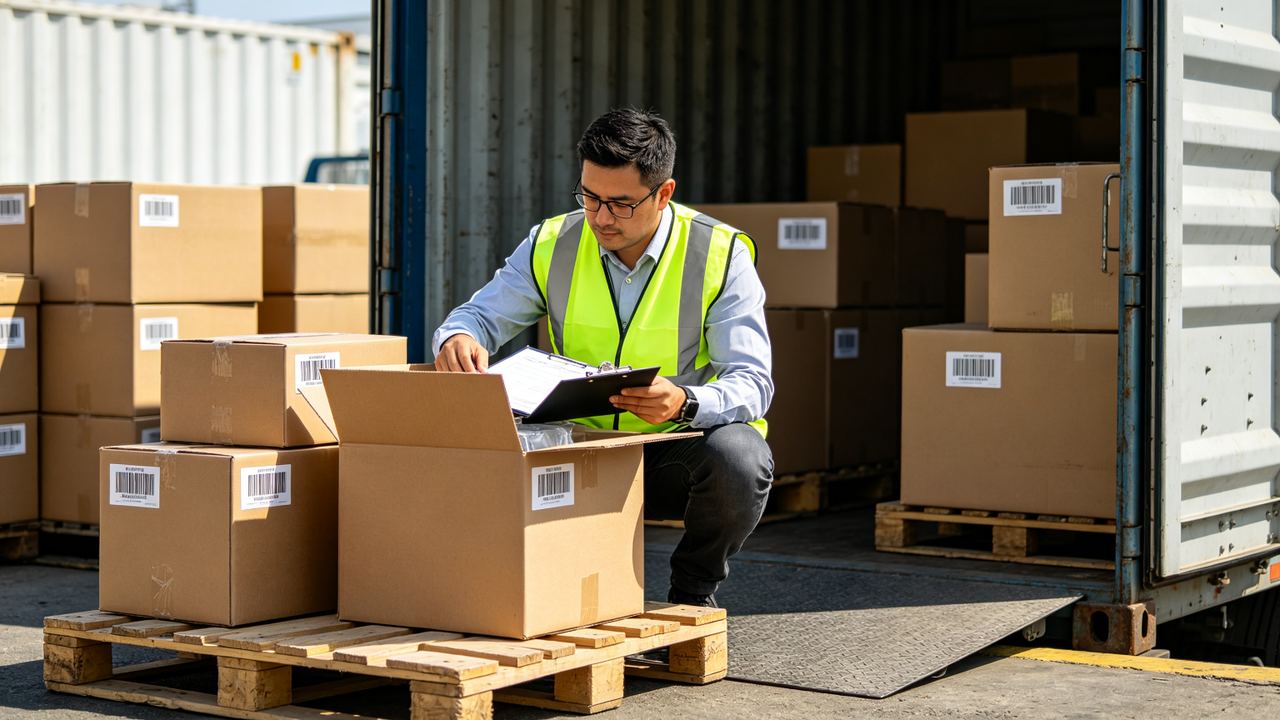
Предотгрузочная инспекция (PSI) — это последние ворота перед тем, как ваши деньги и контейнер уйдут вместе. Она не может исправить принципиально плохую партию, но может остановить проблемы, которые проявятся через три порта — в этом и смысл. Вот чек-лист, по которому мы работаем.
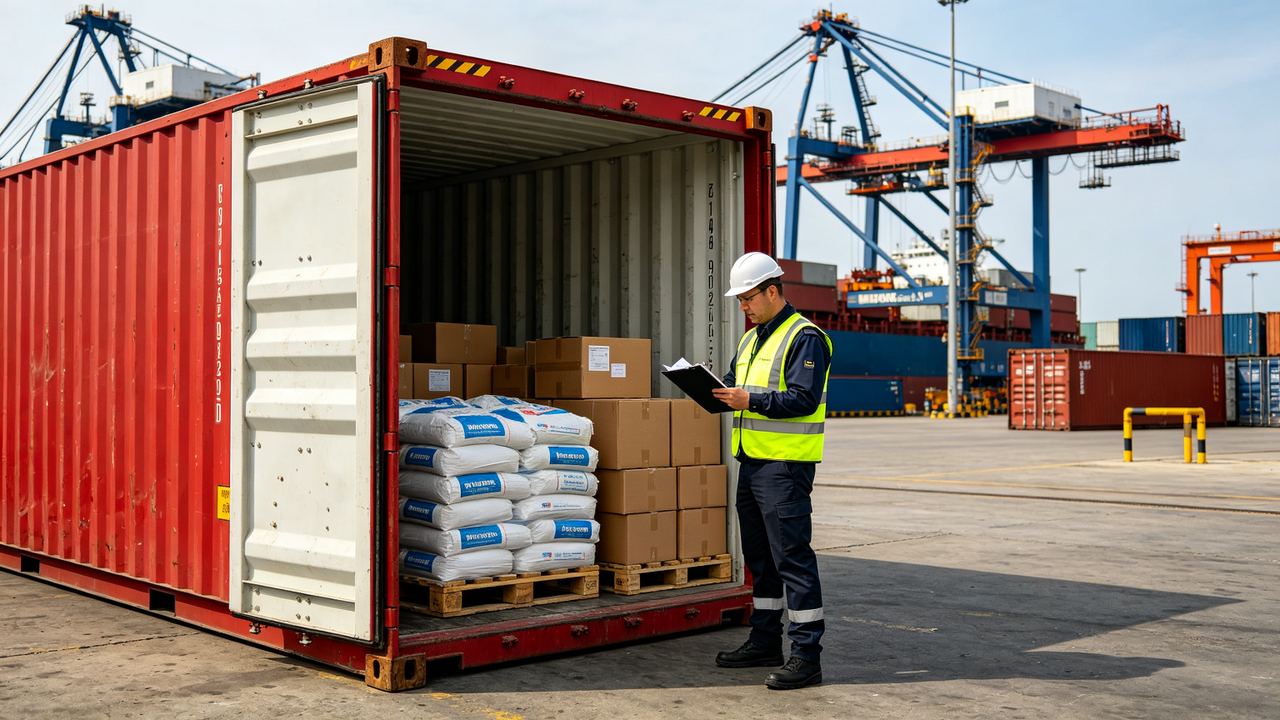
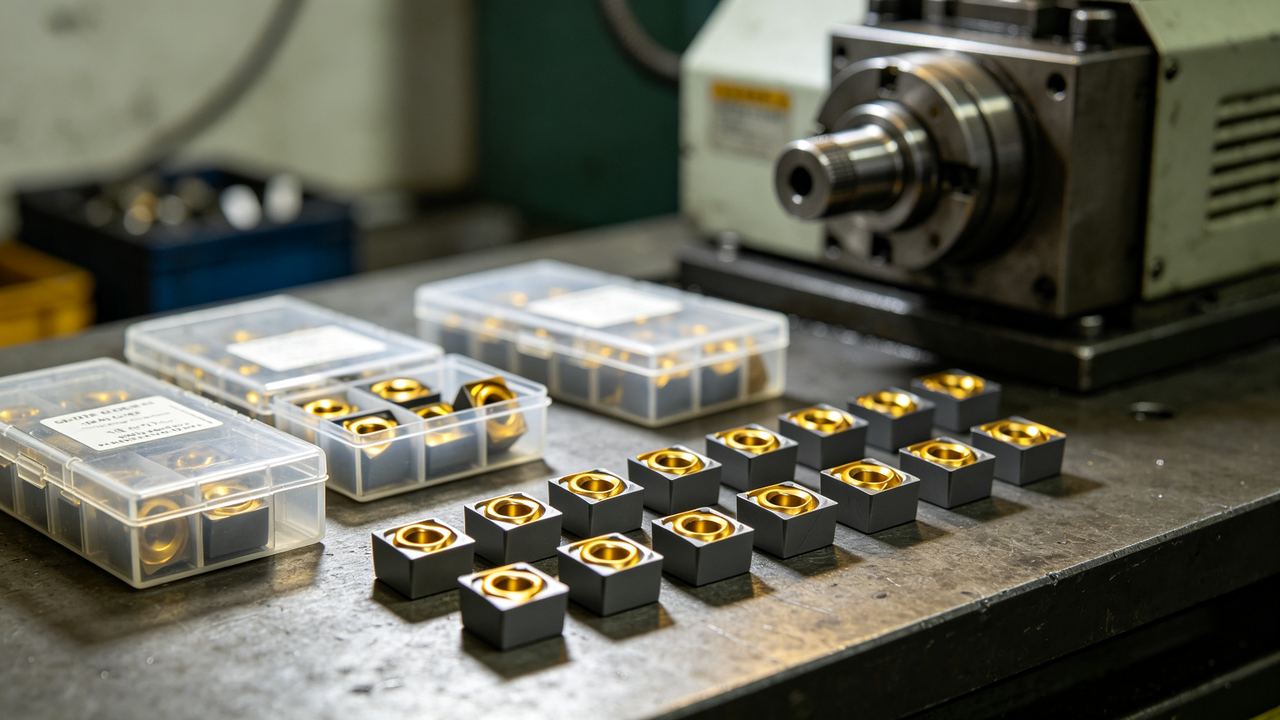
1. Количество — подсчитайте коробки, выборочно проверьте количество внутри
Проверьте количество коробок по упаковочному листу, затем откройте образец и подсчитайте изделия. Недостача — самый частый вывод PSI и самый лёгкий для исправления до погрузки.
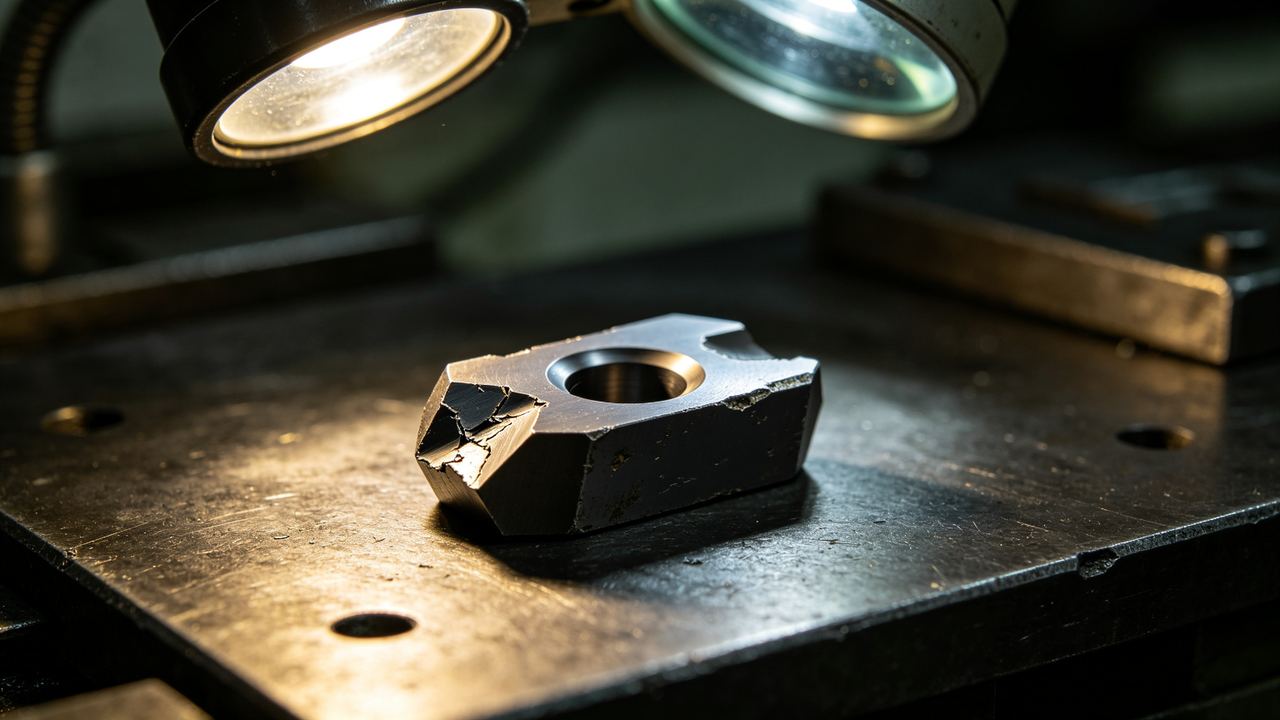
2. Выборка внешнего вида по AQL
Используйте AQL 2.5, общий уровень II для большинства продуктов. Проверяйте по утверждённому образцу или спецификации — цвет, отделка, печать, дефекты. Записывайте проход/непроход по каждому типу дефекта с фото, чтобы отчёт показывал точно, что было отклонено и почему.
3. Функциональное тестирование на небольшой выборке
Для всего механического или электронного протестируйте несколько единиц, а не ноль. Простая проверка функции ловит ошибки сборки, которые проверки внешнего вида полностью пропускают.
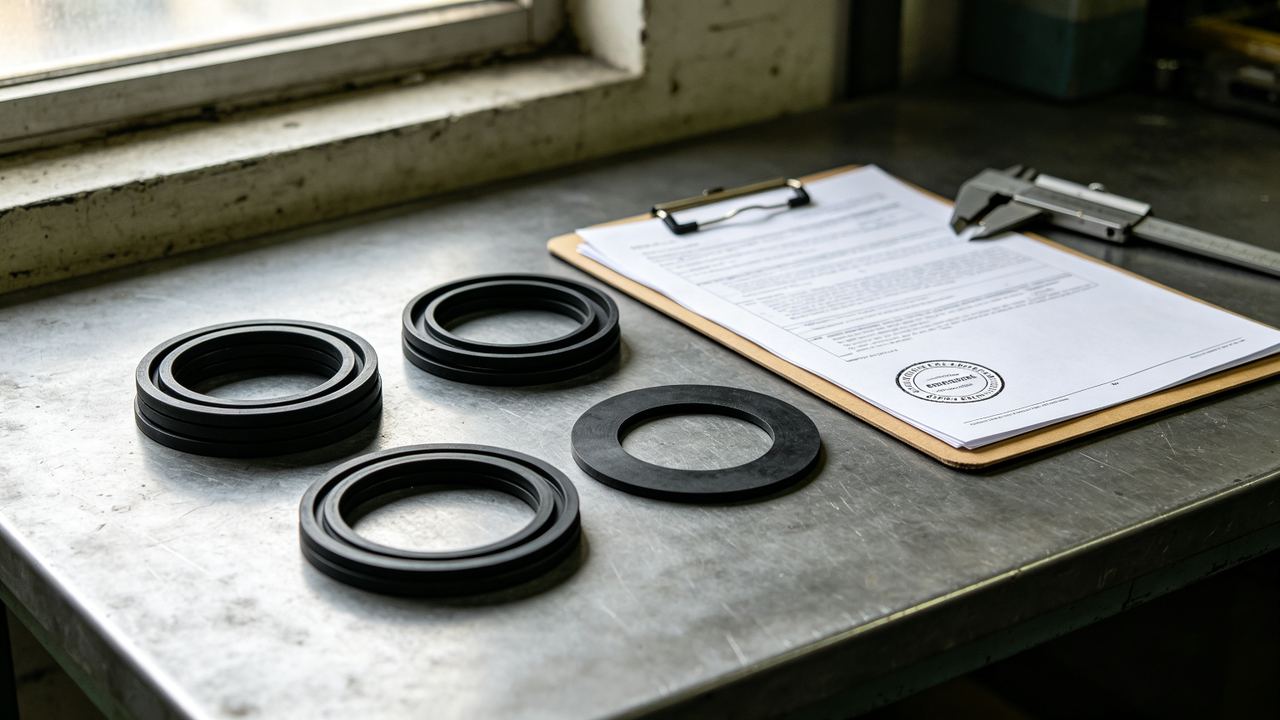
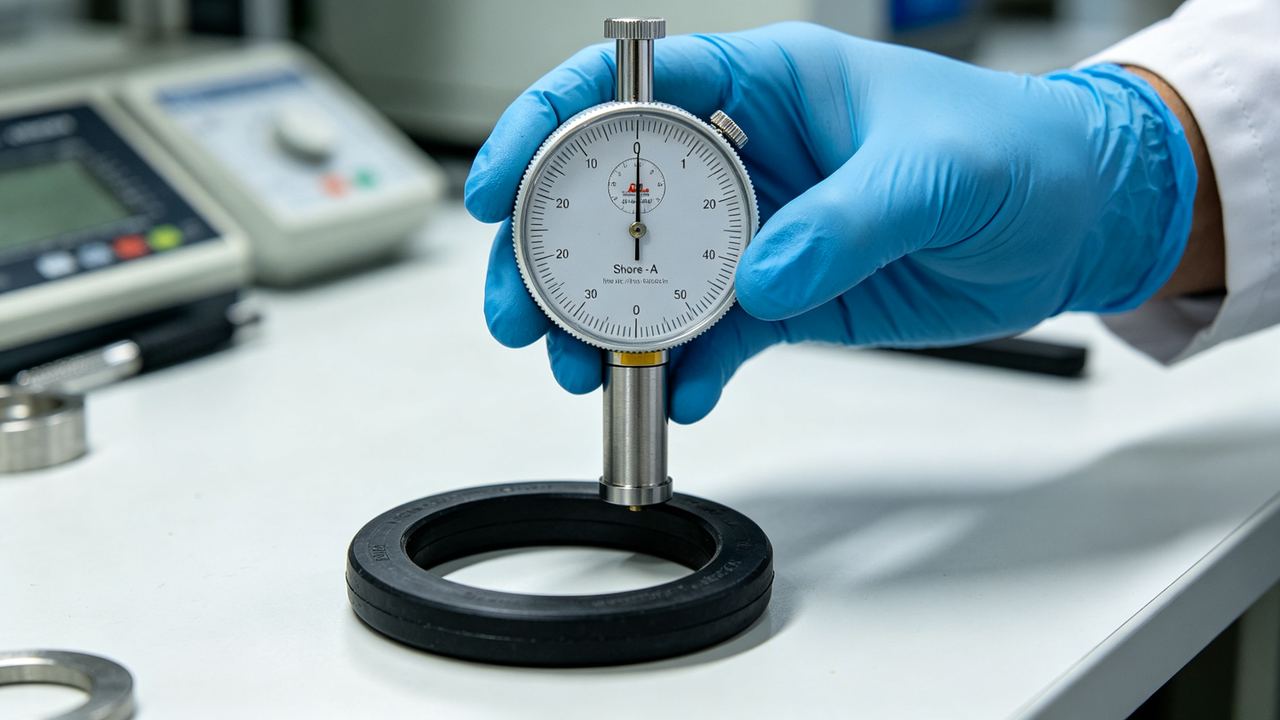
4. Размеры и ключевые характеристики
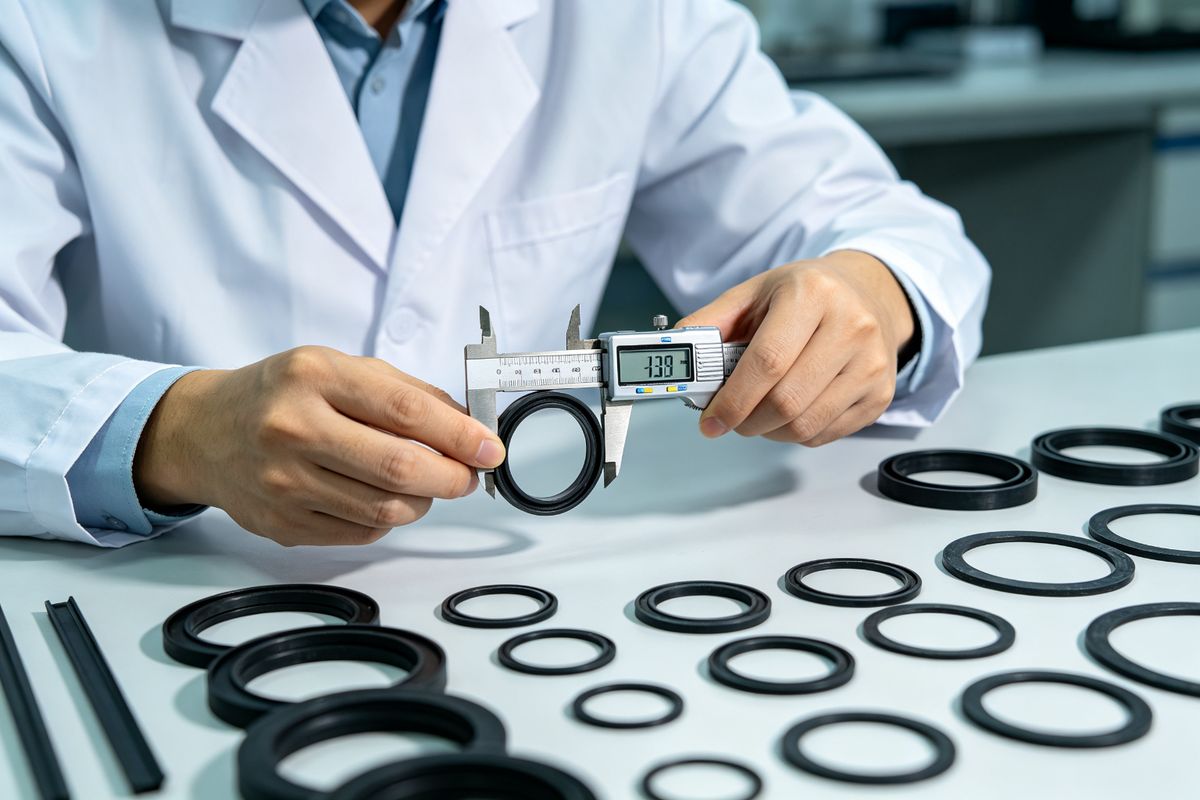
Измеряйте по согласованной спецификации или чертежу — по допуску, который вы утвердили, а не по более мягкому цеховому стандарту. Для повторных заказов сравнивайте с измерениями предыдущей партии.
5. Упаковка, маркировка коробок и экспортное соответствие
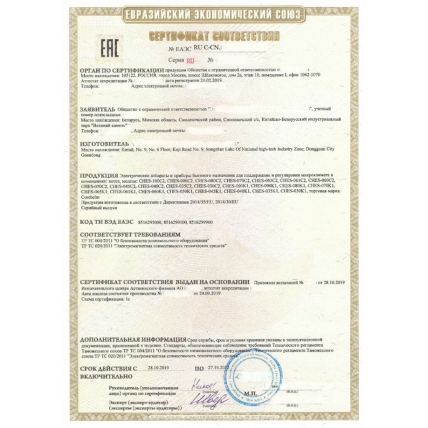
Состояние внутренней и внешней упаковки, этикетки коробок (изделие, количество, партия) и любые требования пункта назначения — этикетки EAC и знаки соответствия для товаров, направляемых в Россию и СНГ, ISPM 15 на деревянных поддонах, знаки страны происхождения. Контейнер, соответствующий документам, отправляется в плавание; несоответствующий — ждёт.
6. Перекрёстная проверка документов
Инспектор должен сверить упаковочный лист, инвойс и сертификат с тем, что фактически находится на складе. Расхождения, найденные на складе, ничего не стоят; те же расхождения на таможне стоят недель.
7. Фото- и видеодоказательства
Каждый шаг задокументирован: коробки, этикетки, образцы, тесты, погрузка. Это то, что делает отчёт пригодным для использования — в споре решают фотографии.
Когда PSI не подлежит обсуждению
Первый заказ у нового поставщика, любой заказ с продуктами, чувствительными к качеству, заказы со смешанными позициями и любая отгрузка, где ваша маржа не выдерживает возврата. Если это повторный поставщик с безупречной репутацией, вы можете выборку сделать легче — но «можете» — это бизнес-решение, а не значение по умолчанию.
Что происходит, если инспекция не пройдена
У вас есть три варианта: отклонить (не погружать), переделать (фабрика исправляет, мы повторно инспектируем) или принять со скидкой (вы оба документируете уступку). Отчёт об инспекции — это то, что делает каждый вариант возможным. Наши пакеты включают обработку повторной инспекции.
FAQ
В чём разница между инспекцией в процессе производства и предотгрузочной инспекцией? Инспекция в процессе проверяет процесс на раннем этапе, когда проблемы дешёво исправлять. PSI проверяет готовый, упакованный товар прямо перед погрузкой — это последний шанс остановить плохую отгрузку.
Можно ли провести инспекцию по видеозвонку? Частично — живое видеообход может подтвердить количество и видимое состояние, но он не может надёжно проводить точные измерения или функциональные тесты. Относитесь к видео как к скринингу, а не к полной PSI.
Pre-shipment inspection (PSI) is the last gate before your money and the container leave together. It can't fix a fundamentally bad batch, but it can stop the problems that would surface three ports later — which is the point. Here's the checklist we work from.
1. Quantity — count the cartons, sample the count inside
Verify the carton count against the packing list, then open a sample and count pieces. Short shipments are the most common PSI finding and the easiest to fix before loading.
2. Appearance sampling per AQL
Use AQL 2.5, General Level II for most products. Check against the approved sample or spec — colour, finish, print, defects. Record pass/fail per defect type with photos, so the report shows exactly what was rejected and why.
3. Function testing on a small sample
For anything mechanical or electronic, test a handful of units, not zero. A simple function check catches assembly errors that appearance checks miss entirely.
4. Dimensions and key specs
Measure against the agreed spec or drawing — the tolerance you approved, not a looser shop standard. For repeat orders, compare to the previous batch's measurements.
5. Packaging, carton marks and export compliance
Inner and outer packing condition, carton labels (item, quantity, batch), and any destination requirements — EAC labels and conformity marks for Russia & CIS-bound goods, ISPM 15 on wooden pallets, country of origin marks. A document-compliant container sails; a mismatched one waits.
6. Document cross-check
The inspector should reconcile the packing list, invoice and certificate against what's actually on the floor. Discrepancies found at the warehouse cost nothing; the same discrepancies at customs cost weeks.
7. Photo and video evidence
Every step documented: cartons, labels, samples, tests, loading. This is what makes the report usable — in a dispute, the pictures decide.
When a PSI is non-negotiable
First order with a new supplier, any order with quality-sensitive products, mixed-line orders, and any shipment where your margin doesn't survive a return. If it's a repeat supplier with a flawless record, you might sample lighter — but "might" is a business decision, not a default.
What happens if the inspection fails
You have three options: reject (don't load), rework (factory fixes and we re-inspect), or accept with a discount (you both document the concession). The inspection report is what makes each option possible. Our packages include the re-inspection handling.
FAQ
What's the difference between in-production inspection and pre-shipment inspection? In-production checks the process early, when problems are cheap to fix. PSI checks the finished, packed goods right before loading — it's the last chance to stop a bad shipment.
Can an inspection be done by video call? Partially — a live video walkthrough can verify count and visible condition, but it can't do precise measurements or function tests reliably. Treat video as a screening, not a full PSI.